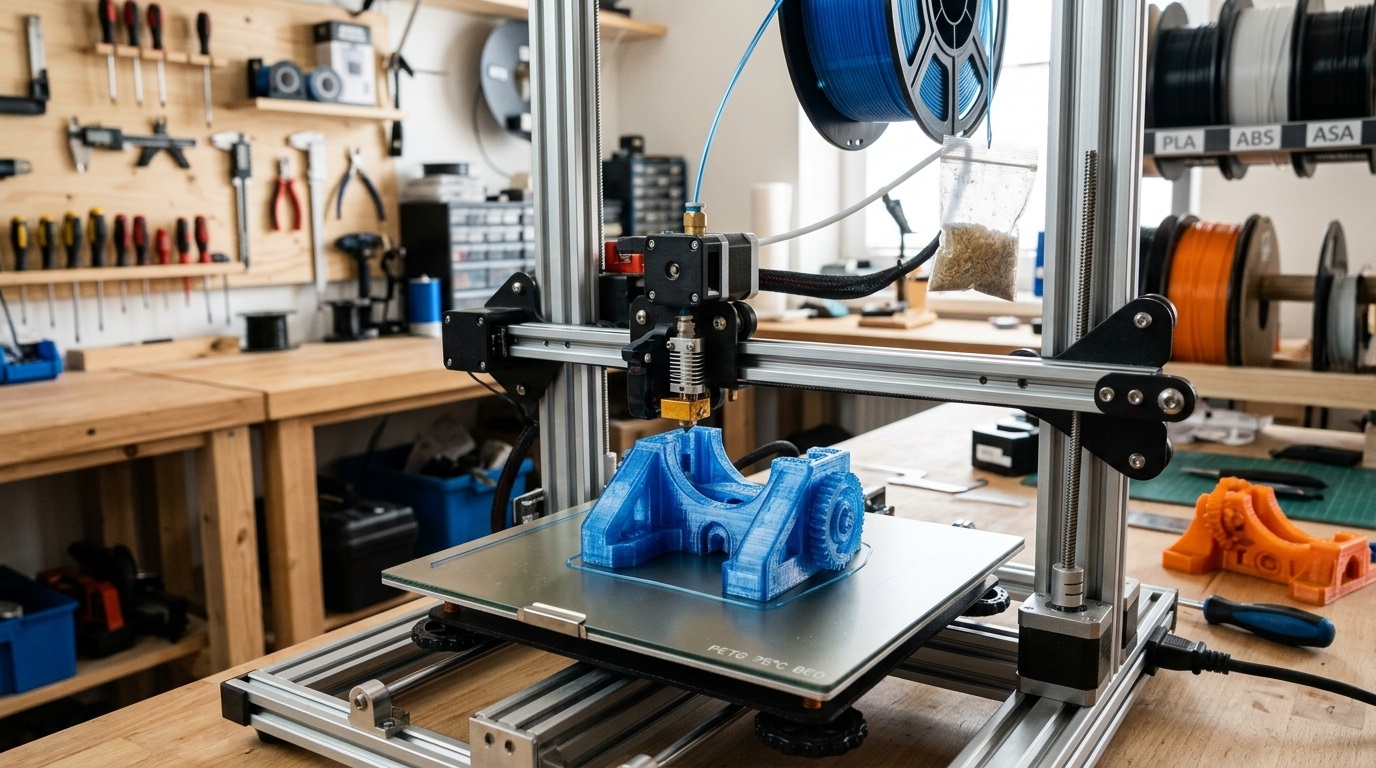
El material PETG es uno de los filamentos más utilizados en impresión 3D FDM gracias al equilibrio que ofrece entre facilidad de impresión, resistencia y durabilidad. Es una alternativa muy utilizada cuando el PLA no ofrece suficiente resistencia para el uso previsto, pero no se quiere recurrir a materiales más exigentes como el ABS.
En este artículo explicamos qué es el PETG, de qué está hecho y cuáles son sus principales propiedades. También repasamos sus ventajas y desventajas, aplicaciones, parámetros de impresión, problemas habituales, resistencia a la humedad y diferencias frente a otros materiales como PLA, ABS y ASA. Además, veremos algunas de sus variantes y qué aspectos tener en cuenta antes de elegirlo para un proyecto de impresión 3D.
¿Qué es el PETG?
El PETG es un termoplástico perteneciente a la familia de los copoliésteres y está basado en el PET, conocido principalmente por su utilización en envases y botellas. Las siglas PETG hacen referencia al tereftalato de polietileno modificado con glicol.
La incorporación del glicol modifica la estructura del PET y reduce su tendencia a cristalizar. Esto permite obtener un material con menor fragilidad, buena resistencia al impacto y características que facilitan su extrusión. Por estas razones, el PETG se adapta especialmente bien al proceso de fabricación mediante impresión 3D FDM.
En impresión 3D, el filamento PETG se utiliza principalmente para fabricar piezas que necesitan una combinación de resistencia, durabilidad y facilidad de impresión. Además, presenta una contracción relativamente baja, por lo que puede utilizarse para piezas de mayor tamaño con menos riesgo de deformaciones que otros materiales técnicos.
¿De qué está hecho el PETG?
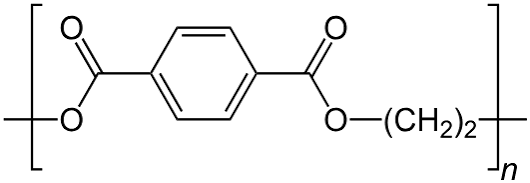
El PETG es un copoliéster basado en PET al que se incorpora glicol durante su fabricación. Esta modificación altera algunas de las propiedades del PET convencional y lo hace más adecuado para procesos como la extrusión y el termoformado.
No es necesario conocer en profundidad su composición química para entender su comportamiento en impresión 3D. Lo importante es que la modificación con glicol ayuda a reducir la fragilidad y la cristalización del PET, dando lugar a un material más fácil de procesar y con buenas propiedades mecánicas.
La formulación exacta puede variar entre fabricantes. Por eso, dos filamentos identificados como PETG pueden presentar diferencias en temperatura de impresión, flexibilidad, resistencia, acabado superficial o comportamiento frente a la humedad.
Propiedades del PETG
Una de las razones por las que el PETG se ha popularizado en impresión 3D es su equilibrio entre diferentes propiedades. No destaca necesariamente en todos los aspectos, pero ofrece un conjunto bastante completo para fabricar piezas funcionales y objetos de uso cotidiano.
Entre sus características más relevantes se encuentran:
- Resistencia al impacto: el PETG suele soportar golpes y esfuerzos mejor que materiales más frágiles como el PLA.
- Buena adhesión entre capas: cuando los parámetros están correctamente ajustados, puede conseguir una unión sólida entre las diferentes capas de la pieza.
- Durabilidad: es adecuado para objetos que estarán sometidos a un uso frecuente o a esfuerzos moderados.
- Flexibilidad relativa: aunque no es un material flexible como TPU, puede presentar cierta capacidad de deformación antes de romperse.
- Resistencia química: ofrece una buena resistencia frente a numerosos productos químicos, aunque el comportamiento concreto depende de la formulación.
- Baja contracción: suele presentar poco warping en comparación con materiales como ABS, facilitando la impresión de piezas grandes.
- Resistencia térmica superior al PLA: puede soportar temperaturas de uso mayores que el PLA convencional, aunque no debe confundirse con un material de alta temperatura.
- Posibilidad de obtener acabados translúcidos: determinadas formulaciones permiten crear piezas con cierto grado de transparencia o translucidez.
Estas propiedades son generales y pueden cambiar según la marca, los aditivos, el color y el tipo de PETG utilizado. Por eso, para conocer valores concretos de resistencia, temperatura o rendimiento, es recomendable consultar siempre la ficha técnica del fabricante.
Ventajas y desventajas del PETG

El PETG ocupa una posición intermedia entre materiales fáciles de imprimir, como el PLA, y otros materiales técnicos que requieren un mayor control de las condiciones de impresión.
Entre sus principales ventajas se encuentran:
- Buena resistencia al impacto.
- Mayor durabilidad que el PLA para muchas aplicaciones funcionales.
- Buena adhesión entre capas.
- Baja tendencia a la deformación durante la impresión.
- Resistencia química.
- Mayor resistencia térmica que el PLA convencional.
- Posibilidad de utilizarlo en piezas de interior y determinadas aplicaciones exteriores.
- Amplia variedad de colores y acabados.
- Relativa facilidad de impresión sin necesidad de una cámara cerrada en la mayoría de los casos.
Sin embargo, también presenta algunas limitaciones que conviene conocer:
- Puede producir stringing con mayor facilidad que el PLA.
- Es sensible a la humedad y puede necesitar secado.
- Puede adherirse demasiado a algunas superficies de impresión.
- Puede resultar más difícil conseguir puentes y detalles muy finos.
- Su superficie puede rayarse con mayor facilidad que la de algunos otros materiales.
- No todos los PETG están formulados para impresión a alta velocidad.
- Las variantes reforzadas, como PETG con fibra de carbono, pueden requerir equipamiento específico.
Por lo tanto, elegir PETG no significa que sea la mejor opción para cualquier impresión. Su principal ventaja está en el equilibrio entre facilidad de impresión, resistencia y durabilidad.
¿Para qué se utiliza el PETG en impresión 3D?

El PETG resulta especialmente interesante cuando la pieza debe soportar un uso real y no únicamente cumplir una función estética. Su resistencia al impacto, adhesión entre capas y baja contracción permiten utilizarlo en numerosos proyectos funcionales.
Piezas funcionales y prototipos
Es habitual utilizar PETG para prototipos funcionales, soportes, piezas de reemplazo, mecanismos sencillos y componentes que necesitan soportar manipulación frecuente.
También puede ser una buena alternativa para comprobar el funcionamiento de un diseño antes de fabricar una versión definitiva con otro material.
Carcasas y componentes
El PETG puede utilizarse para fabricar carcasas de dispositivos electrónicos, cajas, soportes, organizadores, piezas para proyectos DIY y diferentes componentes personalizados.
Su resistencia y facilidad de impresión permiten producir geometrías que deben conservar su forma durante el uso cotidiano.
Piezas para exteriores
El PETG puede utilizarse en determinadas aplicaciones exteriores gracias a su resistencia y baja contracción. Sin embargo, no debe considerarse automáticamente resistente a cualquier condición ambiental.
Para piezas expuestas de manera prolongada al sol, especialmente cuando la resistencia a la radiación ultravioleta es prioritaria, existen materiales específicamente formulados para exteriores, como el ASA.
Objetos decorativos y transparentes
Además de las aplicaciones funcionales, el PETG también puede utilizarse para objetos decorativos. Las variantes transparentes o translúcidas resultan interesantes para lámparas, difusores, recipientes decorativos y piezas donde se busca aprovechar el paso de la luz.
El acabado final dependerá tanto del filamento como de la configuración de impresión y del diseño de la pieza.
¿Cómo imprimir PETG?

Para imprimir PETG correctamente es necesario contar con una buena marca de PETG, y ajustar varios parámetros de la impresora. No existe una configuración universal que funcione exactamente igual con todas las marcas, colores y formulaciones.
Como referencia general, muchos filamentos PETG se imprimen con temperaturas de boquilla aproximadamente entre 230 y 260 °C y cama caliente alrededor de 60-90 °C, aunque existen productos fuera de estos rangos. La velocidad también puede variar considerablemente, especialmente entre PETG convencional y PETG de alta velocidad.
La mejor práctica es comenzar con los valores indicados por el fabricante y realizar pequeños ajustes según la impresora, la boquilla, la velocidad y el resultado obtenido.
Temperatura de impresión del PETG
La temperatura habitual del hotend para PETG suele encontrarse aproximadamente entre 230 y 260 °C, aunque el rango concreto depende de cada filamento.
La temperatura correcta debe ajustarse teniendo en cuenta factores como:
- La formulación y marca del PETG.
- El diámetro y tipo de boquilla.
- La velocidad de impresión.
- El caudal de material.
- La refrigeración.
- Las características de la impresora.
La consulta «qué temperatura aguanta el PETG» requiere una aclaración importante: la temperatura de impresión no es la misma que la temperatura que puede soportar una pieza terminada.
Una cosa es la temperatura necesaria para fundir y extruir el filamento durante la impresión y otra es la temperatura a la que la pieza comienza a perder rigidez o deformarse durante su uso. Muchos PETG presentan temperaturas de reblandecimiento alrededor de 70-85 °C, pero el valor cambia según la formulación y el método de ensayo.
Por eso, si una pieza va a estar cerca de una fuente de calor, es necesario consultar la ficha técnica del PETG específico.
Temperatura de la cama para PETG
El PETG suele beneficiarse de una cama caliente para conseguir una primera capa estable y reducir problemas de adhesión o deformación.
Como orientación, pueden encontrarse configuraciones de aproximadamente 60-90 °C, aunque algunos fabricantes recomiendan rangos más concretos.
La superficie también influye. El PETG puede adherirse con mucha fuerza a determinadas superficies, especialmente cuando la primera capa está demasiado cerca o se utilizan superficies muy adherentes.
Por este motivo, además de conseguir una buena adhesión, es importante facilitar posteriormente la retirada de la pieza sin dañar la superficie de impresión.
Velocidad de impresión
El PETG suele funcionar bien con velocidades moderadas, especialmente cuando se busca obtener una buena calidad superficial y una correcta adhesión entre capas.
Una velocidad inicial de aproximadamente 40-60 mm/s puede servir como referencia para PETG convencional, pero las recomendaciones de los fabricantes pueden ser bastante más amplias. Algunos filamentos están diseñados específicamente para trabajar a velocidades superiores.
En PETG de alta velocidad, por ejemplo, el material está formulado para ofrecer un mayor caudal y mantener un buen comportamiento a velocidades que serían menos apropiadas para un PETG convencional.
Ventilación
La ventilación de capa debe ajustarse con cuidado. El ventilador ayuda a controlar el acabado, los puentes y determinados detalles, pero una refrigeración excesiva puede reducir la adhesión entre capas y afectar la resistencia de la pieza.
Por eso, no conviene asumir que utilizar el ventilador al máximo siempre producirá mejores resultados. La configuración dependerá de la geometría de la pieza, la velocidad y el objetivo de impresión.
Para piezas donde la resistencia mecánica sea prioritaria, puede ser conveniente utilizar una ventilación más moderada. Para piezas con muchos detalles o puentes, puede ser necesario aumentar progresivamente la refrigeración.
Adhesión a la cama
El PETG suele presentar una buena adhesión a la superficie de impresión, pero precisamente por eso puede producirse el problema contrario: una adhesión excesiva.
Una primera capa demasiado comprimida puede hacer que retirar la pieza resulte complicado e incluso que determinadas superficies se dañen.
Para evitarlo, es importante:
- Nivelar correctamente la cama.
- Ajustar la altura de la primera capa.
- Utilizar una superficie compatible con PETG.
- Seguir las recomendaciones del fabricante de la lámina.
- Utilizar un adhesivo cuando sea necesario, especialmente como capa de separación en determinadas superficies.
La adhesión excesiva sobre superficies como algunas láminas de PEI es un aspecto que requiere especial atención.
Stringing y otros problemas al imprimir PETG
Uno de los problemas más habituales al imprimir PETG es el stringing, es decir, la aparición de pequeños hilos de material entre diferentes partes de la pieza.
También pueden aparecer blobs, exceso de material, problemas en la primera capa o una adhesión demasiado fuerte a la cama.
Algunas medidas que pueden ayudar son:
- Ajustar correctamente la retracción.
- Comprobar la temperatura de impresión.
- Reducir la temperatura si existe exceso de material.
- Ajustar la velocidad de desplazamiento.
- Mantener el filamento seco.
- Revisar el flujo y la calibración de extrusión.
- Comprobar la primera capa.
Si los problemas aparecen de forma repentina después de haber obtenido buenas impresiones anteriormente, conviene comprobar primero el estado del filamento y la posible presencia de humedad.
¿El PETG absorbe humedad?

Sí. El PETG es un material higroscópico, lo que significa que puede absorber humedad del ambiente.
Cuando el filamento contiene demasiada humedad, la calidad de impresión puede deteriorarse. Entre los síntomas habituales se encuentran mayor cantidad de stringing, burbujas durante la extrusión, pequeños ruidos procedentes de la boquilla, superficies irregulares y una peor calidad general de la pieza.
No significa que sea necesario secar el filamento antes de cada impresión. Un almacenamiento adecuado puede reducir considerablemente la absorción de humedad. Sin embargo, si aparecen problemas de impresión que no estaban presentes anteriormente, el estado del filamento es uno de los primeros aspectos que conviene revisar.
¿Cómo almacenar y secar el filamento PETG?
Para conservar correctamente el PETG, lo recomendable es limitar su exposición al ambiente. Una opción sencilla es utilizar una bolsa o recipiente hermético junto con un material desecante.
Si el filamento ya ha absorbido una cantidad considerable de humedad, puede ser necesario utilizar secadores de filamento para recuperar unas condiciones adecuadas de impresión.
No existe una única temperatura y duración de secado válida para todos los PETG. Estos valores dependen del fabricante, de la formulación y del nivel de humedad presente en el filamento.
Por eso, lo más recomendable es consultar la ficha técnica del producto antes de establecer un programa de secado filamento. Después del proceso, el filamento debería mantenerse almacenado en un recipiente cerrado para evitar que vuelva a absorber humedad.
¿El PETG es tóxico?
No es correcto afirmar de forma general que cualquier filamento PETG es simplemente «no tóxico». El polímero PETG es utilizado en diferentes aplicaciones, pero los filamentos comerciales pueden incorporar pigmentos, aditivos y otros componentes que varían entre fabricantes y productos.
Además, durante la impresión 3D se produce calentamiento del material y pueden liberarse partículas y compuestos. Por este motivo, es recomendable imprimir en un espacio correctamente ventilado y seguir las indicaciones de seguridad del fabricante del filamento.
La seguridad también depende del uso que se vaya a dar a la pieza. Un PETG destinado a una figura decorativa no debe considerarse automáticamente equivalente a un filamento específicamente certificado para una aplicación determinada.
¿El PETG es apto para alimentos?
Que el PETG se utilice en productos relacionados con alimentos no significa que cualquier filamento PETG ni cualquier pieza impresa sea automáticamente apta para contacto alimentario.
Para este tipo de aplicaciones hay que considerar varios factores: la formulación concreta del filamento, sus pigmentos y aditivos, las certificaciones correspondientes, la impresora utilizada, la boquilla, las condiciones de impresión y la limpieza de la superficie.
Además, las piezas fabricadas mediante FDM presentan pequeñas irregularidades y espacios entre capas que pueden dificultar una limpieza completa y favorecer la acumulación de residuos.
Por eso, para aplicaciones de contacto directo con alimentos es necesario utilizar un material específicamente indicado para ese uso y seguir las recomendaciones correspondientes. En determinadas aplicaciones también puede ser necesario utilizar una boquilla adecuada y un recubrimiento certificado para contacto alimentario.
PETG vs PLA: ¿cuál elegir?

La elección entre PETG vs PLA depende principalmente del uso que tendrá la pieza. Ambos son materiales populares y relativamente fáciles de imprimir, pero presentan diferencias importantes.
El material PLA suele ser una opción muy interesante cuando se busca facilidad de impresión, buen nivel de detalle, variedad de colores y un acabado atractivo. Por su parte, el PETG suele resultar más apropiado cuando se necesita mayor resistencia al impacto, durabilidad o resistencia térmica.
En términos generales:
| Característica | PETG | PLA |
|---|---|---|
| Facilidad de impresión | Alta | Muy alta |
| Resistencia al impacto | Alta | Media |
| Flexibilidad relativa | Mayor | Menor |
| Resistencia térmica | Superior | Inferior |
| Warping | Bajo | Muy bajo |
| Stringing | Más frecuente | Menos frecuente |
| Detalle fino | Bueno | Excelente |
| Uso funcional | Muy adecuado | Depende de la pieza |
| Humedad | Sensible | También puede absorber humedad |
| Acabado | Generalmente brillante | Amplia variedad |
El PLA suele ser una buena opción para figuras, modelos decorativos, prototipos visuales y piezas donde el detalle tenga prioridad. El PETG puede ser más conveniente para carcasas, soportes, piezas funcionales y objetos sometidos a un uso más exigente.
PETG vs ABS: diferencias y cuál elegir
La comparación PETG vs ABS es especialmente relevante cuando se busca fabricar piezas funcionales o técnicas.
El material ABS destaca por su resistencia mecánica y térmica y es utilizado en numerosas aplicaciones técnicas. Sin embargo, puede resultar más exigente de imprimir debido a su mayor tendencia al warping y a la separación de capas cuando las condiciones de impresión no son adecuadas.
El PETG, en cambio, suele ser más sencillo de imprimir y presenta una menor tendencia a deformarse, especialmente en piezas grandes.
| Característica | PETG | ABS |
|---|---|---|
| Facilidad de impresión | Alta | Media |
| Warping | Bajo | Alto |
| Resistencia térmica | Buena | Muy buena |
| Resistencia al impacto | Buena | Buena/alta |
| Adhesión entre capas | Buena | Puede requerir más control |
| Impresora cerrada | Generalmente no necesaria | Recomendada |
| Piezas grandes | Más sencillas | Más exigentes |
| Aplicaciones técnicas | Sí | Sí |
El PETG puede ser una alternativa práctica cuando se busca resistencia sin asumir las dificultades de impresión habituales del ABS. El ABS puede resultar interesante cuando la aplicación requiere una mayor resistencia térmica o cuando sus propiedades específicas se adaptan mejor al proyecto.
PETG vs ASA: diferencias y cuál elegir
La comparación entre PETG y ASA resulta especialmente útil para piezas destinadas a exteriores.
El ASA está diseñado para ofrecer una buena resistencia frente a la radiación ultravioleta y las condiciones ambientales, por lo que suele utilizarse en aplicaciones exteriores donde la exposición prolongada al sol es un factor importante.
El PETG, por su parte, suele ser más sencillo de imprimir y presenta una baja tendencia al warping. Puede utilizarse en exteriores, pero para aplicaciones donde la resistencia UV sea una prioridad, el ASA puede resultar más apropiado.
Entre las principales diferencias se encuentran:
| Característica | PETG | ASA |
|---|---|---|
| Facilidad de impresión | Alta | Media |
| Resistencia UV | Moderada | Alta |
| Resistencia térmica | Buena | Alta |
| Warping | Bajo | Mayor |
| Impresora cerrada | Generalmente no necesaria | Recomendada |
| Uso exterior | Adecuado según aplicación | Especialmente adecuado |
| Control del entorno | Sencillo | Más exigente |
La elección dependerá de las condiciones reales a las que estará expuesta la pieza. Para un objeto ocasionalmente utilizado en exteriores, PETG puede ser suficiente; para exposición prolongada al sol y a la intemperie, conviene considerar un material específicamente orientado a ese entorno.
Tipos y variantes de PETG
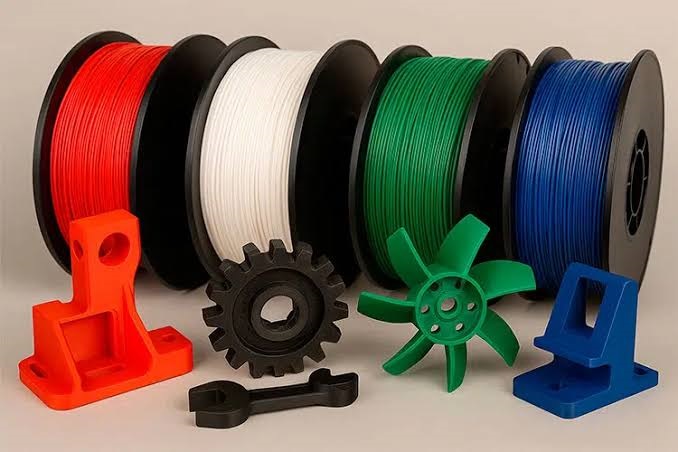
No todos los filamentos PETG tienen exactamente las mismas características. Los fabricantes pueden modificar su formulación para mejorar aspectos como la velocidad de impresión, la rigidez, el acabado visual o determinadas propiedades mecánicas.
Por eso existen diferentes variantes orientadas a necesidades concretas.
PETG de alta velocidad (High Speed / HF)
El PETG de alta velocidad, también denominado High Speed, HF o High Flow según el fabricante, está formulado para permitir mayores caudales de material y velocidades de impresión superiores a las de un PETG convencional.
Estas variantes pueden ser especialmente interesantes para impresoras modernas capaces de trabajar a altas velocidades. Sin embargo, no basta con aumentar la velocidad: es necesario utilizar un perfil de impresión compatible con el filamento y la máquina.
La temperatura, el caudal máximo y la refrigeración pueden ser diferentes respecto a un PETG estándar.
PETG reforzado con fibra de carbono (PETG-CF)
El PETG-CF incorpora fibras cortas de carbono en la matriz de PETG. Estas fibras pueden aumentar la rigidez y mejorar determinados aspectos de la estabilidad dimensional de la pieza.
Sin embargo, las fibras de carbono son abrasivas y pueden provocar un desgaste mayor en una boquilla convencional. Por eso, dependiendo del producto, suele recomendarse una boquilla endurecida.
El PETG-CF está especialmente indicado cuando se busca una pieza más rígida y con un acabado técnico, aunque no debe elegirse simplemente por ser «más resistente»: sus características también pueden reducir la capacidad de deformación de la pieza.
PETG transparente o translúcido
El PETG transparente o translúcido está pensado para proyectos donde el aspecto visual tiene especial importancia.
Puede utilizarse para lámparas, pantallas, cajas con iluminación LED, elementos decorativos y prototipos en los que se quiera visualizar el interior.
El grado de transparencia conseguido dependerá de la formulación del filamento y de los parámetros de impresión. Por eso, una bobina de PETG translúcido no necesariamente producirá el mismo resultado que otra de diferente fabricante.
PETG reciclado
El PETG reciclado se fabrica utilizando PETG recuperado o materia prima reciclada dentro de una formulación determinada.
Su comportamiento puede variar según el origen del material, el proceso de reciclaje y la formulación final. Por eso, no todos los filamentos identificados como recycled PETG tendrán exactamente las mismas propiedades.
Si el objetivo es reducir el uso de materia prima virgen, el PETG reciclado puede ser una alternativa interesante, pero siempre conviene consultar la información proporcionada por el fabricante sobre el porcentaje de material reciclado y sus características.
¿El PETG se puede reciclar?
Sí, el PETG es técnicamente reciclable, pero esto no significa que cualquier pieza impresa pueda depositarse directamente en el contenedor de reciclaje doméstico.
La posibilidad de reciclar una pieza depende de factores como la infraestructura disponible en cada localidad, el sistema de recogida, el tipo de residuo y los materiales que acepte la instalación correspondiente.
Además, una pieza impresa puede contener pigmentos, aditivos, adhesivos u otros materiales que compliquen su clasificación.
Por eso, antes de colocar residuos de PETG en un sistema de reciclaje, es necesario comprobar qué materiales acepta el sistema local. Cuando no exista una vía específica para este tipo de residuo, también puede ser interesante reutilizar o triturar las piezas mediante sistemas destinados al reciclaje de filamentos.
En otras palabras, que un material sea reciclable desde el punto de vista técnico no significa necesariamente que exista una infraestructura disponible para reciclarlo en todos los lugares.
El material PETG destaca en impresión 3D por ofrecer un equilibrio entre facilidad de impresión, resistencia, durabilidad y estabilidad dimensional. Por estas características, resulta especialmente interesante para piezas funcionales, carcasas, prototipos y objetos que necesitan soportar un uso más exigente que una pieza decorativa convencional.
Sin embargo, para obtener buenos resultados es importante controlar parámetros como temperatura, velocidad, ventilación, adhesión y humedad. La elección entre PETG, PLA, ABS o ASA dependerá finalmente de las necesidades concretas de cada proyecto y de las condiciones a las que estará sometida la pieza.
Nos puedes conseguir en Instagram como @3d.town, síguenos para ver nuestro trabajo y no perderte de nada.