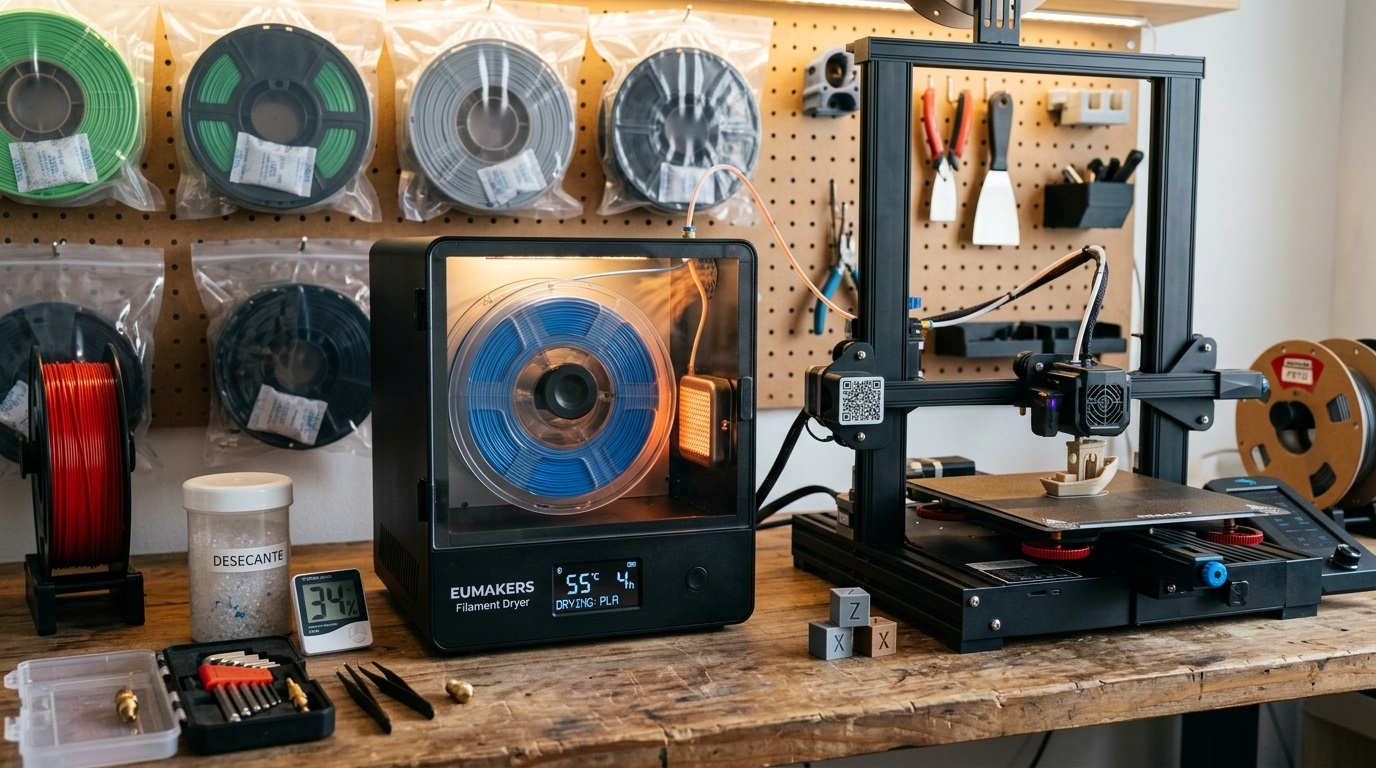
El cómo secar filamento 3D es un tema fundamental para conseguir impresiones de calidad y evitar problemas durante la fabricación de piezas. Muchos filamentos utilizados en impresión 3D absorben humedad del ambiente durante el almacenamiento, incluso cuando parecen estar en buenas condiciones. Esta humedad puede alterar la extrusión, provocar burbujas y generar defectos en la superficie de los modelos.
Por suerte, existen diferentes métodos para recuperar un filamento que ha absorbido humedad y prevenir que vuelva a ocurrir. En esta guía descubrirás cómo identificar si un filamento está húmedo, qué métodos de secado puedes utilizar, cuáles son las temperaturas y los tiempos orientativos para cada material y cómo almacenarlo correctamente después del proceso.
¿Por qué hay que secar el filamento 3D?
La humedad es uno de los factores que pueden afectar directamente a la calidad de la impresión 3D de filamentos. Algunos materiales plásticos son higroscópicos, lo que significa que pueden absorber agua del aire. Esta propiedad varía según el tipo de polímero, su formulación y las condiciones ambientales en las que se almacena.
Cuando un filamento contiene humedad, el agua puede transformarse en vapor al pasar por la zona caliente del extrusor. Este proceso altera la salida del material y, en determinados polímeros, también puede favorecer reacciones que deterioran sus propiedades.
Entre los problemas que pueden aparecer durante la impresión se encuentran:
- Stringing o hilos: se forman pequeños filamentos entre distintas partes de la pieza, incluso cuando los ajustes de retracción parecen correctos.
- Burbujas y pequeños chasquidos: el material puede emitir sonidos al salir de la boquilla y presentar burbujas provocadas por la liberación de humedad.
- Superficie irregular: las capas pueden mostrar pequeñas imperfecciones, poros, rugosidades o zonas con un acabado poco uniforme.
- Extrusión inestable: el flujo de material puede variar, provocando líneas inconsistentes y defectos en determinadas zonas del modelo.
- Menor adhesión entre capas: algunos materiales húmedos pueden producir piezas con una unión deficiente entre capas y peores propiedades mecánicas.
No todos los materiales reaccionan de la misma manera. Mientras que algunos filamentos pueden tolerar mejor una exposición breve al ambiente, otros absorben humedad con rapidez y necesitan condiciones de almacenamiento mucho más estrictas. Por eso, secar el filamento cuando corresponde y mantenerlo protegido después es una parte importante del mantenimiento de cualquier equipo de impresión 3D.
¿Cómo saber si un filamento 3D está húmedo?
Detectar la humedad antes de empezar una impresión puede evitar desperdiciar material y tiempo. Sin embargo, no siempre es posible reconocerla a simple vista: un carrete puede parecer completamente normal y contener suficiente humedad como para provocar defectos durante la extrusión.
La mejor forma de evaluar el estado del filamento consiste en combinar la observación del material, el comportamiento de la impresora y el historial de almacenamiento. Si un carrete lleva semanas abierto en un ambiente húmedo, por ejemplo, conviene prestar más atención a posibles síntomas antes de iniciar una impresión larga.
Señales de que el filamento está húmedo
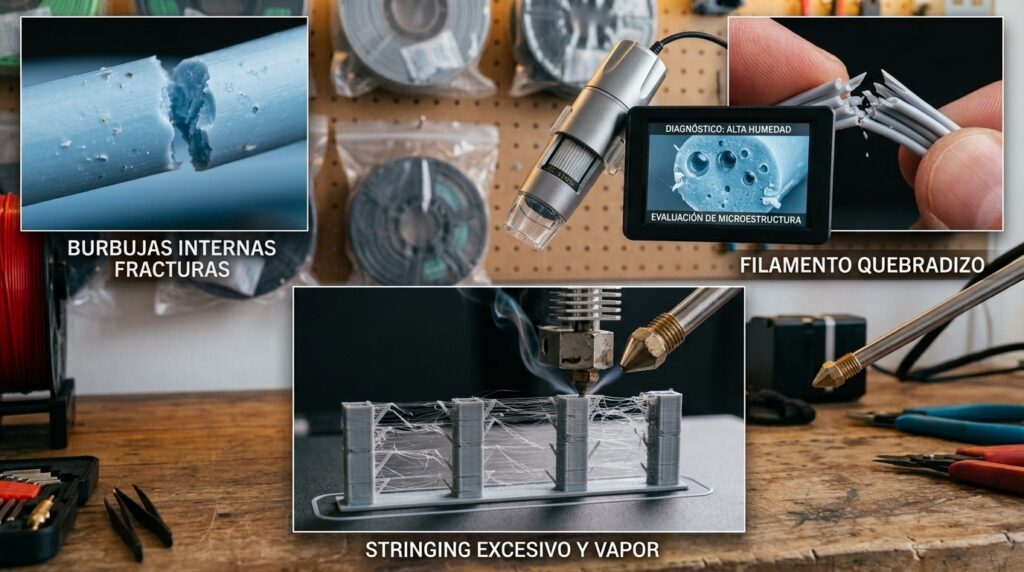
Existen varios indicios que pueden ayudarte a identificar un filamento que necesita secarse. Ninguno de ellos, por separado, confirma el diagnóstico, ya que también pueden aparecer por problemas de configuración, desgaste de componentes o contaminación del material.
Las señales más habituales son las siguientes:
- Chasquidos o vapor al salir de la boquilla: los pequeños estallidos durante la extrusión pueden indicar que la humedad se está liberando en forma de vapor.
- Stringing excesivo: aparecen hilos entre las partes de la pieza que no desaparecen con los ajustes habituales de retracción.
- Burbujas en el material extruido: la salida del filamento presenta pequeñas cavidades o una textura espumosa.
- Superficie rugosa: las paredes del modelo muestran irregularidades, pequeños agujeros o un acabado menos uniforme de lo esperado.
- Extrusión irregular: el flujo parece inestable y las líneas impresas presentan variaciones de grosor o pequeñas interrupciones.
- Pérdida general de calidad: la pieza puede presentar más defectos de superficie, detalles menos definidos o una unión entre capas inferior a la habitual.
- Cambios en el filamento almacenado: en determinados materiales, una exposición prolongada a la humedad puede alterar su flexibilidad o hacer que se vuelva más quebradizo.
También es importante comprobar si el carrete ha permanecido abierto durante mucho tiempo, si el cierre del recipiente es adecuado y si se ha almacenado junto a un desecante en buen estado.
Si observas varios de estos síntomas, el secado puede ser una medida razonable. Aun así, antes de atribuir todos los defectos a la humedad, revisa la temperatura de impresión, la boquilla y los parámetros de extrusión.
¿Todos los filamentos 3D necesitan secarse?
No todos los materiales de impresión 3D absorben humedad al mismo ritmo ni necesitan el mismo tratamiento. La sensibilidad depende de la composición del polímero, los aditivos, los refuerzos y las condiciones en las que se conserva el carrete.
Algunos materiales pueden funcionar correctamente después de permanecer un tiempo en su embalaje original, mientras que otros requieren secado antes de imprimir o incluso durante trabajos prolongados.
A grandes rasgos, podemos distinguir los siguientes grupos:
- Materiales relativamente menos sensibles: el PLA suele absorber humedad más lentamente que el Nylon, aunque también puede deteriorarse si permanece expuesto durante periodos prolongados.
- Materiales de sensibilidad intermedia: el PETG y el ABS pueden presentar problemas relacionados con la humedad y beneficiarse del secado cuando las condiciones lo requieren.
- Materiales muy sensibles a la humedad: el Nylon o poliamida (PA), el TPU y determinados materiales técnicos pueden necesitar un control más estricto de la humedad ambiental y del almacenamiento.
Esta clasificación es orientativa, no una regla absoluta. Por ejemplo, un TPU de una formulación determinada puede requerir un tratamiento distinto al de otro filamento flexible, y los compuestos reforzados con fibra de carbono también pueden tener requisitos específicos.
La recomendación más fiable es consultar la ficha técnica del fabricante para conocer las condiciones de secado y conservación del filamento concreto que vas a utilizar.
¿Cómo secar filamento 3D?
Para secar correctamente un filamento hay que aplicar suficiente calor durante el tiempo adecuado para favorecer la eliminación de humedad, pero sin superar las condiciones que el material y el carrete pueden soportar.
Existen distintos métodos, desde equipos diseñados específicamente para esta tarea hasta alternativas que aprovechan fuentes de calor controladas. La elección depende del material, la frecuencia de uso, la precisión del equipo disponible y el nivel de control que necesitas.
Los secadores de filamento son una de las opciones más prácticas para quienes imprimen con frecuencia, pero también existen otras alternativas que pueden ser útiles si se utilizan con las precauciones adecuadas.
Secar filamento 3D con un secador de filamentos
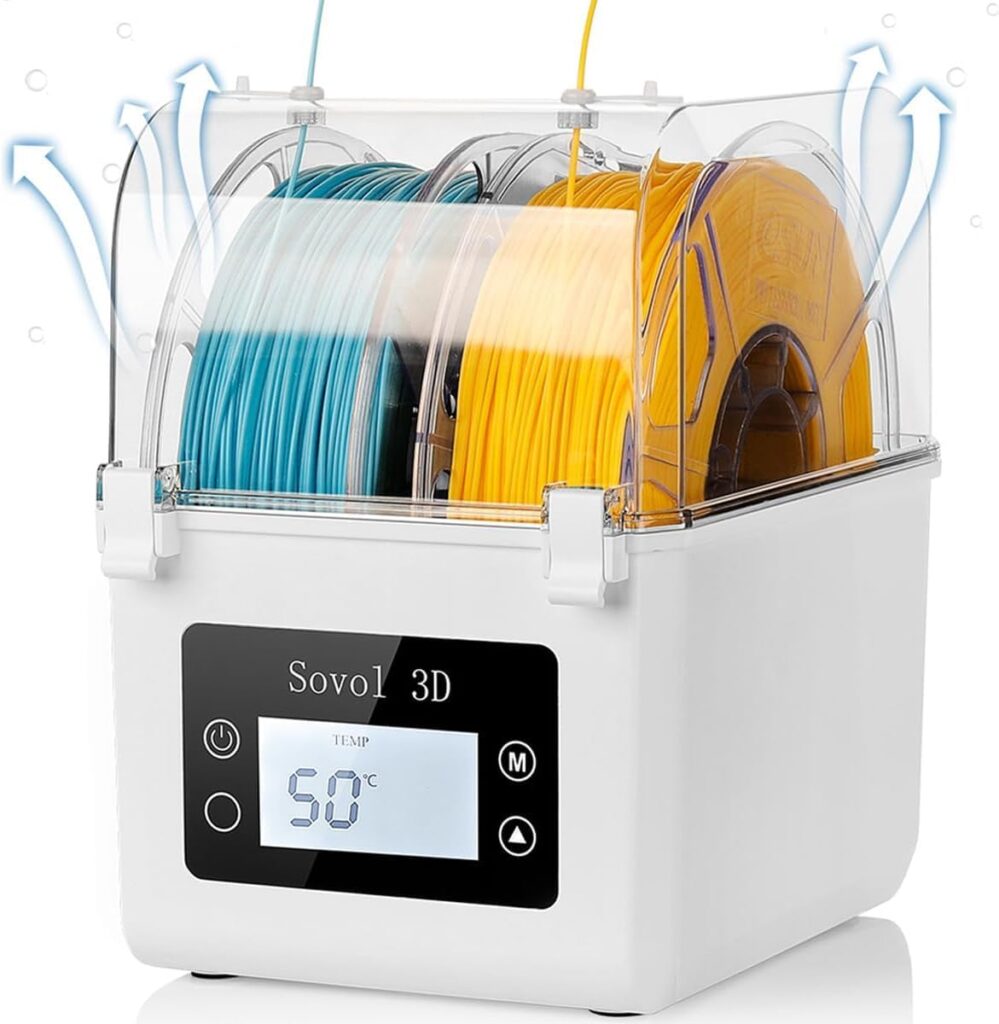
Un secador de filamentos es un dispositivo diseñado para calentar el carrete de forma controlada y ayudar a eliminar la humedad acumulada. Es una de las opciones más recomendables porque permite ajustar las condiciones de secado con mayor precisión que muchos métodos domésticos.
Entre sus principales ventajas se encuentran:
- Control de temperatura: permite seleccionar una temperatura adecuada para el material, reduciendo el riesgo de ablandamiento o deformación.
- Circulación de aire: determinados modelos incorporan ventiladores que favorecen una distribución más uniforme del calor.
- Programas de secado: algunos equipos incluyen ajustes predefinidos para distintos tipos de filamento y temporizadores para controlar la duración del proceso.
- Secado durante la impresión: ciertos modelos permiten alimentar la impresora directamente desde el secador, ayudando a mantener el filamento protegido de la humedad mientras se utiliza.
- Mayor comodidad: permiten secar distintos carretes sin tener que improvisar soluciones con aparatos domésticos.
Antes de utilizar uno, comprueba que su temperatura máxima y su capacidad sean adecuadas para el filamento y el carrete que necesitas secar. No todos los dispositivos alcanzan las mismas temperaturas ni admiten todos los formatos de bobina.
Secar filamento 3D en el horno
Un horno puede utilizarse para secar determinados filamentos, pero requiere mucha precaución. Aunque parezca una alternativa sencilla, los hornos domésticos no siempre mantienen una temperatura estable, especialmente en los ajustes más bajos.
Las variaciones de calor pueden provocar que el filamento se ablande, que las vueltas del carrete se peguen entre sí o que la bobina se deforme. El riesgo es especialmente importante cuando la temperatura de secado se acerca a la temperatura de ablandamiento del material o supera la resistencia térmica del carrete.
Si decides utilizar este método, ten en cuenta las siguientes recomendaciones:
- Consulta primero la temperatura y el tiempo indicados por el fabricante del filamento.
- Comprueba que el horno pueda mantener una temperatura suficientemente estable y baja para el material.
- Ten en cuenta la resistencia térmica del carrete, especialmente si está fabricado en plástico o cartón con adhesivos.
- Evita confiar únicamente en el indicador del horno si no puedes comprobar que la temperatura real sea adecuada.
- No dejes el proceso sin supervisión ni utilices temperaturas elevadas para intentar acelerar el secado.
Un horno doméstico no debe considerarse automáticamente adecuado para cualquier filamento. Si no puedes controlar la temperatura con suficiente precisión, es preferible recurrir a un equipo diseñado para secar filamentos.
¿Se puede secar filamento 3D en un deshidratador de alimentos?
Sí, un deshidratador de alimentos puede ser una alternativa útil para algunos filamentos, siempre que permita controlar la temperatura y tenga espacio suficiente para alojar el carrete.
Estos dispositivos suelen estar diseñados para trabajar durante periodos prolongados con temperaturas moderadas. Según el modelo, pueden ofrecer una circulación de aire adecuada para favorecer la eliminación de humedad del material.
Antes de utilizar uno, comprueba que:
- El rango de temperatura permita alcanzar las condiciones recomendadas para tu filamento.
- El carrete quepa sin obstruir la circulación del aire.
- La temperatura real se mantenga estable durante todo el proceso.
- El dispositivo sea compatible con el uso previsto y pueda destinarse de forma segura a este tipo de tarea.
No todos los deshidratadores sirven para todos los materiales. Algunos no alcanzan las temperaturas necesarias para determinados filamentos técnicos, mientras que otros pueden superar los límites seguros para materiales sensibles o para sus carretes.
Por eso, esta alternativa tiene más sentido cuando conoces las especificaciones del equipo y las necesidades concretas del material que vas a secar.
¿Se puede secar filamento 3D en la cama de la impresora?
La cama caliente de una impresora 3D puede utilizarse como fuente de calor para secar determinados filamentos. El principio consiste en aprovechar una superficie calentada a una temperatura controlada para transmitir calor al carrete durante un periodo determinado.
Sin embargo, la cama no está diseñada específicamente para este propósito y no garantiza por sí sola que el filamento reciba un calentamiento uniforme ni que la humedad se elimine de manera eficaz.
Para utilizar este método se necesita una solución adecuada que permita mantener el carrete a una temperatura estable, controlar el calor y facilitar la salida de la humedad. También es necesario comprobar que tanto el material como la bobina soporten las condiciones previstas.
No es recomendable cubrir el carrete de cualquier manera con una caja, una bolsa u otro elemento improvisado. Una cubierta inadecuada puede retener humedad, dificultar la circulación del aire o generar riesgos por acumulación de calor.
En comparación con un secador específico, este método ofrece menos garantías de control y distribución del calor. Por eso, conviene reservarlo para situaciones en las que se disponga de una solución apropiada y se conozcan sus limitaciones.
Temperatura para secar filamento 3D
La temperatura es uno de los factores más importantes al secar un filamento. Si es demasiado baja, el proceso puede tardar más en eliminar la humedad; si es demasiado alta, el material puede ablandarse, deformarse o deteriorarse.
No existe una temperatura universal que sirva para todos los filamentos. Los valores adecuados dependen del polímero, la formulación, los aditivos, el tipo de carrete y las indicaciones del fabricante.
La siguiente tabla recoge rangos orientativos que pueden servir como punto de partida para entender las diferencias entre materiales. No son especificaciones universales ni sustituyen las instrucciones de la marca.
| Material | Temperatura orientativa de referencia | Consideración principal |
|---|---|---|
| PLA | Aproximadamente 40–55 °C | Requiere especial cuidado para evitar el ablandamiento y la deformación. |
| PETG | Aproximadamente 50–65 °C | La formulación y las recomendaciones de la marca pueden modificar el ajuste adecuado. |
| ABS | Aproximadamente 65–80 °C | Hay que controlar la temperatura y la resistencia térmica del carrete. |
| TPU | Aproximadamente 50–70 °C | Las condiciones dependen de la formulación y de la dureza del material. |
| Nylon (PA) | Aproximadamente 50–90 °C o más, según el tipo | Necesita un control de humedad más estricto y puede requerir equipos específicos. |
Estos rangos reúnen referencias de distintas guías de fabricantes y pueden variar considerablemente entre productos. Por ejemplo, Prusa recomienda 45 °C para su PLA y 55 °C para su PETG, mientras que otras marcas indican valores diferentes para sus propias formulaciones.
Antes de elegir un ajuste, verifica también la resistencia térmica del carrete. El filamento puede tolerar una temperatura que su bobina no soporte, y esto puede arruinar el material aunque el polímero no llegue a degradarse.
¿A qué temperatura se seca el PLA?
El material PLA suele requerir temperaturas de secado relativamente bajas en comparación con algunos filamentos técnicos. Aunque no es de los materiales más higroscópicos, puede absorber humedad durante el almacenamiento y presentar defectos si permanece expuesto durante mucho tiempo.
Como referencia inicial, algunas marcas recomiendan temperaturas de aproximadamente 40–55 °C para sus filamentos PLA. Sin embargo, no debes aplicar este rango de forma automática a cualquier carrete: existen diferencias entre formulaciones, variantes reforzadas, PLA mate y PLA con otros aditivos.
El exceso de calor puede ablandar el filamento, deformar el carrete o hacer que las vueltas se peguen entre sí. Por eso, resulta especialmente importante mantener una temperatura controlada y no intentar acelerar el proceso aumentando el calor.
¿A qué temperatura se seca el PETG?
El material PETG puede necesitar condiciones de secado diferentes a las del PLA. Aunque suele ser resistente y relativamente sencillo de imprimir, puede absorber humedad suficiente como para provocar hilos, burbujas y defectos de superficie.
Como referencia, algunas guías sitúan el secado del PETG alrededor de 50–65 °C, pero el valor adecuado depende del producto específico y de las características del equipo utilizado. Algunas marcas recomiendan temperaturas más bajas y otras más altas.
La clave está en utilizar una temperatura que permita eliminar la humedad sin ablandar el filamento ni deformar el carrete. Si el material presenta stringing excesivo, conviene comprobar primero si existe humedad, aunque también debes revisar la temperatura de impresión y la retracción.
¿A qué temperatura se seca el ABS?
El material ABS puede beneficiarse del secado cuando ha absorbido humedad durante el almacenamiento. Aunque no siempre presenta síntomas tan evidentes como otros materiales, la humedad puede afectar a la estabilidad de la extrusión y a la calidad de la superficie.
Como orientación, algunas guías de fabricantes sitúan el secado del ABS alrededor de 65–80 °C. Este intervalo no debe considerarse una regla universal: las condiciones recomendadas varían según la formulación, el fabricante y la resistencia térmica de la bobina.
Es importante distinguir entre la temperatura de secado y la temperatura de impresión. La primera se utiliza para favorecer la eliminación de humedad antes o durante el uso del material; la segunda corresponde al calentamiento necesario para fundir y extruir el filamento.
Antes de secar ABS, revisa las instrucciones del fabricante y asegúrate de que el equipo puede mantener una temperatura controlada. También conviene utilizar un entorno adecuado y ventilado, siguiendo las indicaciones de seguridad del material y del dispositivo.
¿A qué temperatura se seca el TPU?
El material TPU es un filamento flexible que puede resultar especialmente sensible a la humedad, según su formulación y dureza. Cuando absorbe agua, puede presentar burbujas, chasquidos durante la extrusión, hilos excesivos y una superficie irregular.
Algunas guías sitúan el secado de determinados TPU alrededor de 50–70 °C, pero este rango debe interpretarse con precaución. Los filamentos flexibles no son todos iguales y sus condiciones de secado pueden variar en función de los aditivos y de las características específicas del polímero.
Antes de aplicar calor, comprueba la ficha técnica del producto y los límites de temperatura del secador. Un tratamiento inadecuado puede deformar el carrete o afectar al filamento.
Después del secado, guarda el TPU en un recipiente hermético con desecante y evita dejarlo expuesto al ambiente durante periodos prolongados.
¿A qué temperatura se seca el Nylon y otros filamentos higroscópicos?
El Nylon o poliamida (PA) se encuentra entre los materiales que requieren mayor atención al control de humedad. Puede absorber agua del ambiente con rapidez y sus propiedades de impresión pueden verse afectadas incluso cuando el carrete parece estar en buen estado.
Las temperaturas de secado dependen mucho del tipo de Nylon, ya que existen diferentes formulaciones y compuestos técnicos. Algunos requieren temperaturas superiores a las que pueden ofrecer los secadores domésticos más sencillos, por lo que es fundamental consultar las instrucciones específicas del fabricante.
Otros materiales técnicos, como el policarbonato (PC), ciertos filamentos reforzados y los materiales de soporte solubles, también pueden necesitar condiciones especiales.
En estos casos, no conviene extrapolar los ajustes del PLA o del PETG. Utiliza un equipo compatible con el material, verifica la temperatura máxima permitida y presta especial atención al tiempo de secado y a las condiciones de almacenamiento posteriores.
¿Cuánto tiempo hay que secar el filamento 3D?
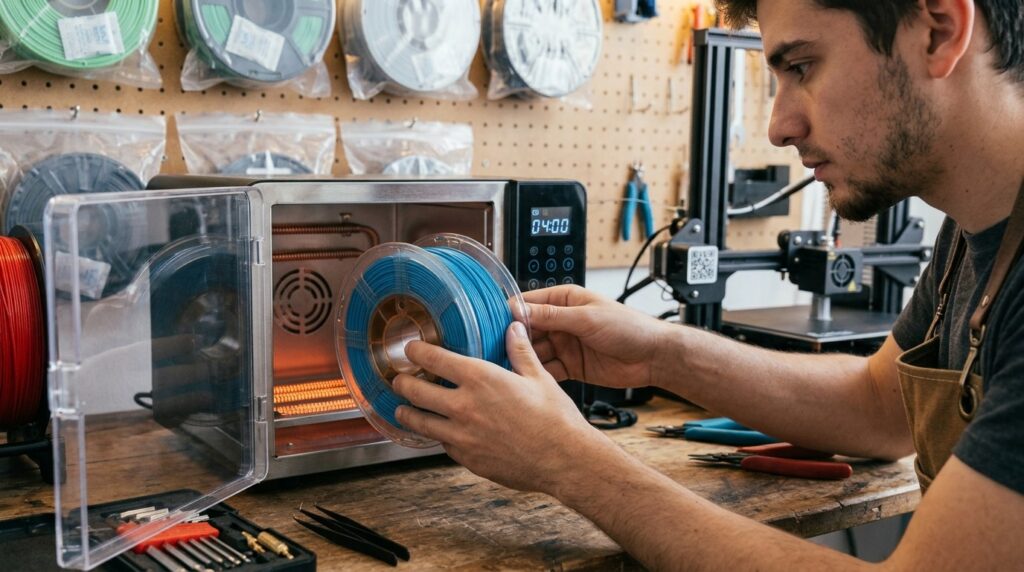
El tiempo de secado depende de varios factores: el tipo de material, el diámetro del filamento, la cantidad de humedad que ha absorbido, la temperatura aplicada, la circulación del aire y las características del equipo utilizado.
Por eso, no es correcto afirmar que todos los filamentos estarán secos después de un número fijo de horas. Un carrete que ha permanecido cerrado y protegido puede necesitar menos tiempo que otro que lleva semanas expuesto a un ambiente húmedo.
Como orientación general, algunos fabricantes recomiendan ciclos de entre 4 y 8 horas para determinados filamentos. Los materiales más sensibles, como el Nylon, pueden necesitar periodos más largos, de 10 a 20 horas o incluso más en función de su estado inicial. Estas cifras son referencias, no garantías de que el material haya alcanzado un nivel de humedad adecuado. Consulta siempre las indicaciones específicas del fabricante.
Para determinar cuánto tiempo necesitas, ten en cuenta los siguientes factores:
- Tipo de material: cada polímero tiene propiedades diferentes y requiere unas condiciones específicas.
- Humedad inicial: cuanto más tiempo haya permanecido expuesto el filamento, mayor puede ser la cantidad de agua absorbida.
- Temperatura: una temperatura adecuada favorece el secado, pero aumentarla indiscriminadamente puede dañar el material.
- Circulación del aire: un flujo de aire apropiado ayuda a retirar la humedad del entorno del carrete.
- Cantidad de filamento: un carrete completo puede necesitar más tiempo que una bobina parcialmente utilizada, dependiendo de las condiciones.
- Características del equipo: no todos los secadores distribuyen el calor con la misma eficacia ni mantienen la misma temperatura real.
Lo más recomendable es seguir el ciclo indicado por el fabricante, comprobar el comportamiento del filamento después del proceso y ajustar el procedimiento únicamente dentro de los límites recomendados.
¿Cómo saber si el filamento ya está seco?
No siempre es posible determinar el contenido de humedad de un filamento únicamente mediante la observación. Sin embargo, existen señales prácticas que permiten comprobar si el secado ha mejorado su comportamiento.
Después del proceso, puedes realizar una impresión de prueba y observar si se producen los siguientes cambios:
- Desaparecen o disminuyen los chasquidos durante la extrusión.
- Se reducen las burbujas y las irregularidades en el material extruido.
- El flujo del filamento se vuelve más uniforme.
- Disminuye el stringing que estaba relacionado con la humedad.
- La superficie de la pieza presenta un acabado más consistente.
Si los defectos mejoran después del secado, es una señal de que la humedad probablemente estaba contribuyendo al problema.
No obstante, la ausencia de síntomas no demuestra que el filamento tenga un contenido de humedad determinado. Una medición precisa requiere instrumentos y procedimientos adecuados para el material en cuestión. En aplicaciones técnicas exigentes, es importante seguir los requisitos de humedad especificados por el fabricante.
¿Se puede secar filamento 3D varias veces?
Sí. En general, puedes volver a secar un filamento cuando haya absorbido humedad durante el almacenamiento o el uso. De hecho, algunos materiales sensibles necesitan secarse antes de determinadas impresiones y mantenerse protegidos durante el trabajo.
Sin embargo, repetir el proceso no significa que debas aplicar calor de manera indefinida. Los ciclos excesivos, las temperaturas inadecuadas y los periodos prolongados de calentamiento pueden afectar al material o deformar el carrete.
Para evitar problemas, sigue estas recomendaciones:
- Seca el filamento únicamente cuando sea necesario o cuando así lo indique el fabricante.
- Respeta las temperaturas y los tiempos recomendados para el producto.
- Evita aumentar el calor para compensar un secado que parece demasiado lento.
- Guarda el carrete en un recipiente hermético después de cada uso.
- Utiliza desecantes adecuados para mantener baja la humedad dentro del recipiente.
- Revisa el estado del filamento si continúa presentando defectos después de varios ciclos.
Un almacenamiento correcto es tan importante como el propio secado. Si proteges el carrete de la humedad después del proceso, reducirás la necesidad de repetirlo constantemente.
Errores frecuentes al secar filamento 3D
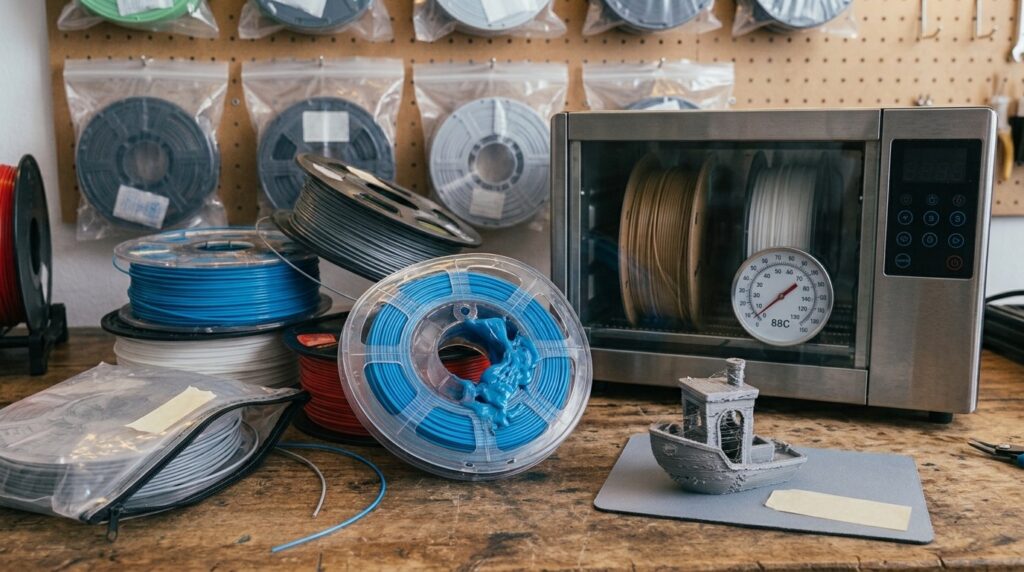
Secar un filamento parece un procedimiento sencillo, pero algunos errores pueden estropear el material o impedir que el tratamiento funcione correctamente. La clave está en mantener un equilibrio entre la temperatura, el tiempo y la circulación del aire.
Estos son los errores más habituales que conviene evitar.
1. Utilizar demasiado calor
Aumentar la temperatura no garantiza un secado más eficaz. Si el filamento se ablanda o la bobina se deforma, el carrete puede quedar inutilizable. Utiliza siempre temperaturas compatibles con el material y el soporte que lo contiene.
2. Aplicar la misma temperatura a todos los materiales
El PLA, el PETG, el ABS, el TPU y el Nylon tienen propiedades distintas. Un ajuste apropiado para un material puede resultar excesivo o insuficiente para otro.
3. Ignorar las recomendaciones del fabricante
Las formulaciones, los aditivos y los materiales compuestos pueden modificar las condiciones de secado. Por eso, una tabla genérica debe servir únicamente como referencia inicial, nunca como sustituto de la ficha técnica.
4. No comprobar la temperatura real del equipo
Algunos aparatos domésticos presentan fluctuaciones de temperatura que pueden afectar al resultado. Antes de utilizarlos, asegúrate de que pueden mantener condiciones estables y adecuadas para el filamento.
5. Dejar el carrete expuesto después del secado
Un filamento recién secado puede volver a absorber humedad si permanece al aire libre. Evita dejarlo durante horas sobre la impresora o en una mesa antes de comenzar el trabajo.
6. Almacenar el filamento sin protección
Guardar los carretes en un armario abierto o en una bolsa que no cierre correctamente puede favorecer la absorción de humedad. Utiliza recipientes herméticos y desecantes apropiados para conservar el material en buenas condiciones.
7. Suponer que todos los defectos se deben a la humedad
El stringing, la mala extrusión y los problemas de superficie también pueden deberse a ajustes incorrectos, una boquilla desgastada o parcialmente obstruida, una temperatura de impresión inadecuada y otras causas. Antes de repetir el secado, comprueba que el problema realmente puede estar relacionado con la humedad.
¿Qué hacer si el filamento sigue dando problemas después de secarlo?
Si ya has secado el carrete y continúas observando defectos, no significa necesariamente que el proceso haya fallado. La humedad es una de las posibles causas de los problemas de impresión, pero no es la única.
Lo más recomendable es revisar sistemáticamente los parámetros de la impresora y el estado del material antes de repetir el tratamiento.
- Temperatura de impresión: verifica que esté dentro del rango recomendado para el filamento.
- Retracción y extrusión: ajusta los parámetros si aparecen hilos o un flujo irregular.
- Boquilla: revisa si hay obstrucciones, residuos o desgaste.
- Estado del filamento: comprueba que no esté dañado, deformado o contaminado.
- Almacenamiento: guarda el carrete en un recipiente hermético con desecante para evitar que vuelva a absorber humedad.
Si los problemas continúan, realiza una impresión de prueba y modifica un parámetro cada vez para identificar la causa sin repetir ciclos de secado innecesarios.
Saber como secar filamento 3D ayuda a mejorar la calidad de las impresiones y reducir defectos relacionados con la humedad. Para conseguir buenos resultados, elige el método adecuado para cada material y respeta las temperaturas y los tiempos recomendados por el fabricante.
Además, guarda el filamento en un recipiente hermético con desecante para mantenerlo seco y conseguir impresiones 3D más uniformes y consistentes.
Nos puedes conseguir en Instagram como @3d.town, síguenos para ver nuestro trabajo y no perderte de nada.