
El filamento ABS es uno de los materiales más utilizados en impresión 3D FDM cuando se necesitan piezas resistentes al impacto, al uso cotidiano y a temperaturas más elevadas que las que puede soportar el PLA. Aunque su impresión requiere mayor control de las condiciones ambientales, sus propiedades lo convierten en una opción interesante para piezas funcionales, prototipos y componentes técnicos.
En este artículo explicamos qué es el ABS, de qué está compuesto y cuáles son sus principales propiedades, ventajas y desventajas. También veremos para qué se utiliza, cómo imprimir ABS correctamente, qué problemas pueden aparecer durante el proceso, cómo almacenarlo y secarlo, y qué diferencias existen frente a materiales como PLA, PETG y ASA.
¿Qué es el ABS?
ABS es la sigla de acrilonitrilo butadieno estireno, un termoplástico utilizado desde hace décadas en diferentes sectores de fabricación. En impresión 3D se emplea principalmente mediante tecnología FDM/FFF, donde el material se funde y se deposita capa por capa para crear una pieza.
A diferencia de algunos termoplásticos más sencillos de imprimir, el ABS destaca por combinar resistencia mecánica, rigidez y resistencia térmica, características que resultan especialmente útiles cuando una pieza va a estar sometida a golpes, esfuerzos o temperaturas relativamente elevadas.
El ABS es un polímero amorfo. Esto significa que su estructura no presenta una organización cristalina definida, una característica que influye en su comportamiento térmico y mecánico.
Su combinación de propiedades explica por qué ha sido utilizado ampliamente en componentes industriales, carcasas, piezas de automoción, herramientas, electrodomésticos y numerosos productos de uso cotidiano.
¿De qué está hecho el ABS?
Como indica su nombre, el ABS combina tres componentes principales: acrilonitrilo, butadieno y estireno. Cada uno contribuye de una manera diferente al comportamiento final del material.
- Acrilonitrilo: contribuye a la resistencia química, la rigidez y la estabilidad del material.
- Butadieno: aporta tenacidad y resistencia al impacto, ayudando a que las piezas soporten golpes sin romperse con facilidad.
- Estireno: favorece la rigidez, la facilidad de procesamiento y un acabado superficial característico.
La proporción y formulación concreta de estos componentes puede variar, por lo que no todos los filamentos ABS tienen exactamente las mismas prestaciones. Los fabricantes también pueden incorporar modificadores para mejorar determinadas características, como la resistencia al impacto, la facilidad de impresión o el comportamiento a altas velocidades.
Propiedades del ABS

El ABS resulta especialmente interesante para fabricar piezas funcionales porque ofrece una combinación de propiedades que no se limita únicamente a su resistencia mecánica.
Entre sus características más importantes se encuentran:
- Resistencia al impacto: puede soportar golpes y esfuerzos mecánicos mejor que materiales más frágiles.
- Rigidez: permite fabricar piezas que mantienen su forma y soportan determinadas cargas.
- Resistencia térmica: soporta temperaturas de uso superiores a las habituales en PLA, aunque el comportamiento exacto depende de la formulación.
- Resistencia química: presenta una buena resistencia frente a determinados productos químicos y agentes ambientales.
- Estabilidad dimensional: puede proporcionar piezas dimensionalmente estables cuando la impresión se realiza correctamente.
- Mecanizabilidad: puede perforarse, lijarse, cortarse o mecanizarse después de la impresión.
- Postprocesado: admite diferentes técnicas de acabado, incluida la posibilidad de realizar alisado químico con acetona bajo condiciones controladas.
Es importante distinguir entre las propiedades generales del ABS y las prestaciones de un filamento concreto. La formulación, los aditivos, la orientación de impresión, el porcentaje de relleno y los parámetros utilizados pueden modificar considerablemente el resultado final.
Ventajas y desventajas del ABS
El ABS puede ofrecer excelentes resultados en determinadas aplicaciones, pero no es un material universal. Una de sus principales particularidades es que sus mejores prestaciones vienen acompañadas de una mayor exigencia durante la impresión.
Entre sus principales ventajas se encuentran:
- Buena resistencia al impacto.
- Mayor resistencia térmica que el PLA en muchas aplicaciones.
- Buena rigidez y resistencia mecánica.
- Posibilidad de mecanizado y postprocesado.
- Posibilidad de alisado químico con acetona.
- Amplia disponibilidad de filamentos y formulaciones.
- Adecuado para prototipos y piezas funcionales.
Por otro lado, también presenta algunas limitaciones:
- Mayor tendencia al warping debido a la contracción durante el enfriamiento.
- Requiere un mayor control de la temperatura ambiente.
- Una impresora cerrada puede ser especialmente recomendable para piezas grandes.
- Es más sensible a las corrientes de aire que materiales como PLA.
- Puede requerir una cama caliente y una correcta preparación de la superficie.
- Durante la impresión deben tenerse en cuenta las emisiones generadas por el proceso térmico.
Por tanto, el ABS puede resultar muy útil cuando se necesitan determinadas prestaciones mecánicas o térmicas, pero requiere más preparación que un material como PLA.
¿Para qué se utiliza el ABS en impresión 3D?

Las propiedades del ABS hacen que tenga especial sentido en piezas donde la resistencia y la funcionalidad son más importantes que la facilidad de impresión. Por eso suele aparecer en prototipos funcionales, componentes y objetos sometidos a esfuerzos.
Algunas de sus aplicaciones habituales son:
Prototipos funcionales
El ABS permite fabricar prototipos que pueden someterse a pruebas de montaje, movimiento, manipulación o resistencia antes de producir la pieza definitiva.
Carcasas y componentes electrónicos
Su rigidez y resistencia al impacto lo hacen apropiado para carcasas, soportes y otros componentes destinados a proteger elementos electrónicos.
Piezas mecánicas
Puede utilizarse en engranajes, soportes, piezas de unión, mecanismos y otros componentes que necesitan soportar determinados esfuerzos.
Componentes para automoción
El ABS se utiliza ampliamente en el sector de la automoción y también puede emplearse en impresión 3D para determinados prototipos, piezas interiores, soportes y componentes que no estén sometidos a condiciones para las que se requiera un material especializado.
Herramientas y piezas sometidas a impacto o calor
También resulta interesante para herramientas, útiles, soportes y piezas que puedan recibir golpes o estar expuestas a temperaturas superiores a las recomendadas para materiales más sencillos de imprimir.
¿Cómo imprimir ABS?
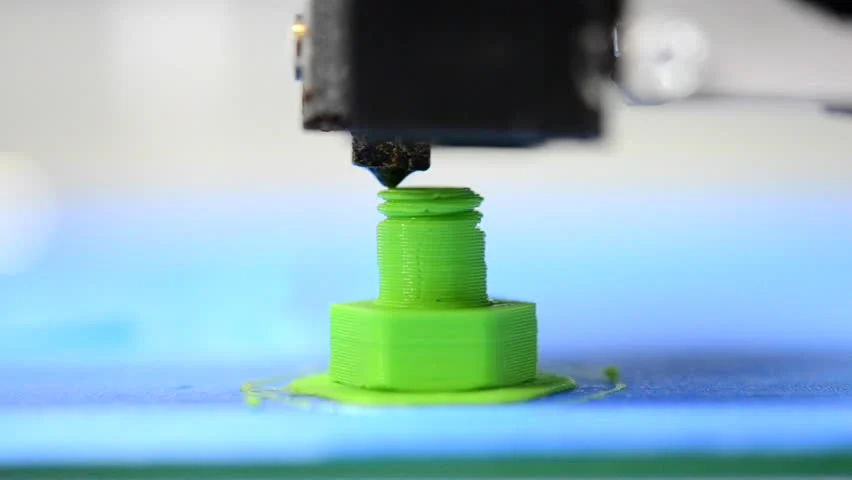
Imprimir ABS correctamente requiere prestar atención a varios factores al mismo tiempo. A diferencia del PLA, el material es especialmente sensible a las variaciones de temperatura durante el proceso de impresión.
Como punto de partida, muchos filamentos ABS se imprimen con una boquilla aproximadamente entre 230 y 260 °C y una cama caliente entre 90 y 110 °C. Sin embargo, estos valores son orientativos: la temperatura adecuada depende de la formulación del filamento, el fabricante, la boquilla, el caudal, la velocidad y las condiciones de la impresora.
Por eso, lo más recomendable es utilizar primero los parámetros indicados por el fabricante y realizar pequeñas pruebas antes de imprimir una pieza definitiva.
Temperatura de impresión del ABS
La temperatura del hotend suele situarse aproximadamente entre 230 y 260 °C, aunque existen filamentos que trabajan fuera de este rango.
No existe una temperatura universal para todo el ABS. El valor adecuado puede cambiar según:
- La marca y formulación del filamento.
- El diámetro y tipo de boquilla.
- La velocidad de impresión.
- El caudal de material.
- La temperatura de la cámara.
- La geometría de la pieza.
También es importante no confundir la temperatura de impresión con la temperatura que puede soportar una pieza terminada. Que un filamento se extruya a 250 °C no significa que el objeto pueda utilizarse posteriormente a esa temperatura.
Temperatura de la cama para ABS
Una cama caliente es especialmente importante al imprimir ABS porque ayuda a mantener las primeras capas a una temperatura adecuada y mejora la adhesión.
Como referencia, muchos fabricantes sitúan la cama aproximadamente entre 90 y 110 °C, aunque el valor concreto debe ajustarse al filamento y a la superficie utilizada.
Una temperatura insuficiente puede favorecer que las esquinas se despeguen mientras la pieza se enfría. Por eso, además de la temperatura, es importante conseguir una primera capa uniforme y utilizar una superficie compatible con ABS.
¿Es necesario imprimir ABS en una impresora cerrada?

No todas las piezas de ABS requieren exactamente la misma configuración, pero una impresora cerrada puede facilitar considerablemente el proceso.
El principal objetivo de una cámara cerrada es reducir los cambios bruscos de temperatura alrededor de la pieza. Esto resulta especialmente importante en modelos grandes, paredes altas o geometrías con esquinas pronunciadas.
Mantener un ambiente más estable ayuda a reducir las tensiones producidas por la contracción del material y, con ello, disminuye el riesgo de deformaciones y separación entre capas.
Ventilación al imprimir ABS
La ventilación debe entenderse desde dos puntos de vista diferentes: la ventilación del espacio y la refrigeración de la pieza.
Durante la impresión FDM se pueden liberar partículas ultrafinas y compuestos orgánicos volátiles. NIOSH recomienda utilizar una ventilación adecuada y, cuando sea posible, controles de ingeniería como extracción localizada o sistemas de filtración apropiados.
Por otro lado, una corriente de aire frío dirigida directamente sobre una pieza de ABS puede provocar un enfriamiento demasiado rápido y favorecer deformaciones o problemas de adhesión entre capas.
Por eso, conviene evitar corrientes de aire directas sobre la impresión sin confundir esta recomendación con la necesidad de ventilar adecuadamente el espacio.
Adhesión a la cama
La primera capa es fundamental para conseguir una impresión de ABS estable. Una mala adhesión puede provocar que las esquinas comiencen a levantarse o que la pieza se desprenda antes de terminar.
Además de nivelar correctamente la cama y ajustar la primera capa, puede ser necesario utilizar una superficie de impresión o un producto de adhesión compatible con el material.
La elección depende de la superficie de la impresora y de las recomendaciones del fabricante. No todos los adhesivos funcionan de la misma manera sobre PEI, vidrio, superficies específicas para ABS u otros materiales.
Velocidad de impresión
La velocidad debe ajustarse teniendo en cuenta la temperatura, el flujo y la capacidad del hotend para fundir y depositar el material correctamente.
Como punto de partida, suele ser preferible utilizar una velocidad moderada y aumentarla progresivamente después de comprobar que la extrusión y la adhesión entre capas son correctas.
Por tanto, no conviene considerar valores concretos como 40–60 mm/s una regla universal. Los filamentos ABS actuales pueden tener comportamientos muy diferentes, especialmente cuando se trata de formulaciones diseñadas para impresión de alta velocidad.
Warping: el principal problema al imprimir ABS

El warping impresión 3D es uno de los problemas más habituales al trabajar con ABS. Se produce principalmente por la contracción del material al enfriarse: diferentes zonas de la pieza pueden enfriarse a distintas velocidades y generar tensiones internas que terminan levantando las esquinas o separando la pieza de la cama.
Para reducir este problema es importante trabajar sobre varios factores al mismo tiempo:
- Utilizar una cama caliente correctamente configurada.
- Conseguir una buena adhesión de la primera capa.
- Evitar corrientes de aire frío.
- Mantener una temperatura ambiente estable.
- Utilizar una cámara cerrada cuando las dimensiones o geometría de la pieza lo requieran.
- Diseñar correctamente las zonas de contacto con la cama.
- Ajustar la temperatura y refrigeración según el filamento utilizado.
El warping depende de múltiples variables, por lo que no siempre se soluciona modificando un único parámetro. Para conocer las causas y soluciones con mayor profundidad, puedes consultar nuestra guía sobre adherencia y problemas relacionados con la impresión 3D.
Delaminación y otros problemas al imprimir ABS
Además del warping, existen otros defectos que pueden aparecer cuando las condiciones de impresión no son adecuadas.
La delaminación ocurre cuando las capas no se unen correctamente y pueden aparecer grietas o separaciones horizontales. En ABS puede estar relacionada con una temperatura de impresión insuficiente, refrigeración excesiva o cambios bruscos de temperatura alrededor de la pieza.
También pueden aparecer:
- Esquinas levantadas: generalmente relacionadas con la contracción y una adhesión insuficiente.
- Mala adhesión: puede deberse a una primera capa incorrecta, una superficie inadecuada o una cama mal preparada.
- Stringing: aparece cuando el material forma pequeños hilos entre diferentes zonas de la pieza y puede requerir ajustes de retracción y temperatura.
- Grietas entre capas: pueden indicar que la pieza se está enfriando demasiado rápido o que la unión entre capas no es suficiente.
La solución depende del síntoma y de la configuración utilizada, por lo que conviene modificar los parámetros de manera progresiva y no cambiar varios ajustes a la vez.
¿El ABS absorbe humedad?

Sí. El ABS puede absorber humedad del ambiente, aunque su comportamiento frente a la humedad no es idéntico al de materiales especialmente higroscópicos como algunos nylons.
Cuando un filamento contiene humedad, el agua puede vaporizarse al llegar a la zona caliente del extrusor y afectar la calidad de la extrusión. Entre los posibles síntomas se encuentran pequeños chasquidos durante la impresión, superficies irregulares, burbujas, hilos y una calidad de acabado inferior.
Si el filamento ha permanecido durante mucho tiempo expuesto al ambiente, especialmente en condiciones de humedad elevada, puede ser conveniente secarlo antes de utilizarlo.
¿Cómo almacenar y secar el filamento ABS?
Un almacenamiento adecuado ayuda a mantener las propiedades del filamento y evita tener que recurrir al secado con demasiada frecuencia.
La forma más sencilla de protegerlo consiste en guardarlo en una bolsa o recipiente hermético acompañado de un desecante, como sílica gel, cuando el fabricante lo recomiende.
Para el secado pueden utilizarse equipos específicamente diseñados para esta función. Los secadores de filamentos permiten controlar mejor la temperatura y el tiempo que un método improvisado.
No existe un único valor de temperatura y duración válido para todos los filamentos ABS. Lo recomendable es seguir las instrucciones del fabricante y tener en cuenta las características del equipo utilizado.
¿El ABS es tóxico?
Decir simplemente que el ABS es “tóxico” o “no tóxico” durante la impresión sería una simplificación excesiva. El proceso de impresión 3D FDM puede generar partículas ultrafinas y compuestos orgánicos volátiles, y las emisiones dependen de factores como el material, la temperatura, la impresora y las condiciones de funcionamiento.
En estudios de NIOSH se han identificado emisiones de diferentes compuestos durante la impresión con ABS, incluyendo compuestos volátiles como el estireno.
Por este motivo, es recomendable imprimir en un espacio adecuadamente ventilado y, cuando corresponda, utilizar una impresora cerrada con un sistema de extracción o filtración apropiado.
La ventilación no debe sustituirse simplemente por dirigir un ventilador hacia la pieza, ya que una corriente de aire puede afectar negativamente a la estabilidad térmica del ABS.
¿El ABS se puede lijar, pintar y alisar?
Sí. Una de las características interesantes del ABS es que admite diferentes técnicas de postprocesado de impresión 3D, lo que permite mejorar el acabado o adaptar la pieza a una aplicación concreta.
El lijado permite eliminar pequeñas imperfecciones y suavizar determinadas superficies. También puede mecanizarse mediante operaciones como perforado o corte, siempre teniendo en cuenta la geometría y el espesor de la pieza.
El ABS también puede pintarse después de una preparación adecuada de la superficie, utilizando productos compatibles con el material.
Otra posibilidad es el alisado químico con acetona, que puede reducir la apariencia de las líneas de capa y producir una superficie más uniforme. Sin embargo, la acetona es un disolvente inflamable y requiere trabajar con medidas de seguridad, ventilación adecuada y procedimientos controlados. No debe considerarse un método sin riesgos para realizar de cualquier manera en un entorno doméstico.
ABS vs PLA: diferencias y cuál elegir

La comparación ABS vs PLA es una de las más habituales cuando se busca elegir material para una impresión FDM. Ambos son termoplásticos populares, pero están orientados a necesidades diferentes.
El material PLA suele destacar por su facilidad de impresión, buena definición y menor tendencia al warping. Por estas características es una opción muy práctica para prototipos visuales, objetos decorativos y muchas piezas de uso general.
El ABS, por su parte, resulta interesante cuando se busca mayor resistencia al impacto y un comportamiento térmico más exigente.
| Característica | ABS | PLA |
|---|---|---|
| Resistencia al impacto | Alta | Media, según formulación |
| Resistencia térmica | Superior en general | Menor |
| Facilidad de impresión | Más exigente | Más sencilla |
| Warping | Mayor | Menor |
| Cámara cerrada | Recomendada en muchas piezas | Generalmente no necesaria |
| Ventilación | Importante | También recomendable |
| Postprocesado | Amplias posibilidades | También admite lijado y pintura |
| Uso habitual | Piezas funcionales y técnicas | Prototipos, decoración y uso general |
Por tanto, la elección depende del proyecto. Para una pieza sencilla de imprimir y con requisitos térmicos moderados, PLA puede ser suficiente. Para determinadas piezas funcionales sometidas a golpes o temperaturas superiores, ABS puede ser una alternativa más adecuada.
ABS vs PETG: diferencias y cuál elegir
La comparación ABS vs PETG resulta especialmente interesante porque ambos materiales pueden utilizarse para fabricar piezas funcionales.
El material PETG suele ofrecer un buen equilibrio entre resistencia, facilidad de impresión y menor tendencia a deformarse que el ABS. También suele resultar más sencillo para usuarios que no cuentan con una impresora cerrada.
ABS puede tener ventaja cuando la resistencia térmica tiene mayor importancia o cuando se necesitan determinadas posibilidades de postprocesado.
| Característica | ABS | PETG |
|---|---|---|
| Resistencia térmica | Alta | Media-alta |
| Resistencia al impacto | Alta | Alta |
| Facilidad de impresión | Más exigente | Generalmente más sencilla |
| Warping | Mayor | Menor |
| Flexibilidad | Menor | Algo mayor |
| Impresora cerrada | Recomendada para determinadas piezas | Generalmente no imprescindible |
| Aplicaciones | Piezas funcionales y técnicas | Piezas funcionales y de uso general |
PETG suele ser una opción práctica cuando se busca una pieza resistente sin asumir todas las dificultades de impresión del ABS. ABS puede resultar interesante cuando las condiciones de uso justifican una mayor resistencia térmica y se dispone de un entorno de impresión adecuado.
ABS vs ASA: diferencias y cuál elegir
ABS y ASA comparten muchas características de impresión y comportamiento mecánico, pero existe una diferencia especialmente importante cuando la pieza va a utilizarse en exteriores: la resistencia a la radiación ultravioleta.
El ASA está diseñado para ofrecer una mejor resistencia frente a la exposición prolongada a los rayos UV y a las condiciones ambientales. Por eso suele considerarse una alternativa al ABS para aplicaciones exteriores.
| Característica | ABS | ASA |
|---|---|---|
| Resistencia al impacto | Alta | Alta |
| Resistencia térmica | Alta | Alta |
| Resistencia UV | Limitada | Superior |
| Uso exterior | Más limitado | Más apropiado |
| Warping | Alto | Alto, aunque depende de la formulación |
| Facilidad de impresión | Exigente | Exigente |
| Cámara cerrada | Recomendada en piezas grandes | Recomendada en muchas aplicaciones |
Si la pieza va a estar expuesta de forma prolongada al sol, ASA puede resultar especialmente interesante. Para aplicaciones interiores, el ABS continúa siendo una opción válida cuando sus propiedades se ajustan a las necesidades del proyecto.
Tipos y variantes de ABS

No existe un único tipo de ABS para impresión 3D. Los fabricantes desarrollan diferentes formulaciones para modificar características como la velocidad de impresión, la resistencia mecánica, la rigidez o la facilidad de procesado.
Por eso, además del ABS convencional, pueden encontrarse variantes diseñadas para necesidades concretas.
ABS de alta velocidad / High Speed
Los filamentos ABS de alta velocidad están formulados para trabajar con mayores caudales de material y velocidades de impresión superiores a las de un ABS convencional.
Sin embargo, para aprovechar estas características es necesario que el hotend tenga capacidad suficiente para fundir el material al ritmo requerido. Los parámetros de temperatura, velocidad y flujo deben establecerse siguiendo las recomendaciones específicas del fabricante.
ABS reforzado
También existen formulaciones de ABS modificadas o reforzadas para mejorar determinadas propiedades mecánicas.
Algunas incorporan fibras u otros aditivos que pueden aumentar la rigidez o modificar el comportamiento de la pieza. Cuando estas fibras son abrasivas, puede ser necesario utilizar una boquilla endurecida para evitar un desgaste prematuro de una boquilla convencional.
ABS reciclado
El ABS reciclado se fabrica utilizando material procedente de residuos de ABS que ha sido recuperado y procesado nuevamente.
Su comportamiento puede variar dependiendo del origen del material, el proceso de reciclaje y la formulación final. Por ello, no debe asumirse automáticamente que un ABS reciclado tendrá exactamente las mismas propiedades que un ABS virgen.
¿El ABS se puede reciclar?
Sí, el ABS es técnicamente reciclable, pero esto no significa que cualquier pieza o residuo de impresión 3D pueda depositarse directamente en el contenedor de reciclaje doméstico.
La posibilidad de reciclar una pieza impresa depende de factores como la infraestructura disponible en cada localidad, el tipo de residuo y los materiales que acepta el sistema de gestión correspondiente.
Además, los soportes, piezas fallidas o restos de filamento pueden estar mezclados con otros materiales o contener aditivos que dificulten su procesamiento.
Por eso, antes de depositar residuos de ABS en un sistema de reciclaje convencional, es importante comprobar qué materiales acepta la infraestructura local. Cuando existe un sistema específico de recuperación de plásticos o impresión 3D, puede ser una alternativa más adecuada.
El filamento ABS sigue siendo una opción relevante para impresión 3D cuando se necesitan piezas con buena resistencia al impacto, prestaciones térmicas superiores a las de materiales como PLA y posibilidades de postprocesado.
Su principal dificultad está en la impresión: requiere controlar mejor la temperatura, la adhesión y el entorno para reducir problemas como el warping y la delaminación. Por eso, elegir ABS no depende únicamente de sus propiedades, sino también de las condiciones de la impresora y de las necesidades concretas de la pieza.
Cuando se configura correctamente, puede convertirse en un material muy útil para prototipos funcionales, componentes mecánicos, carcasas, herramientas y otras aplicaciones donde la resistencia tiene un papel importante.
Nos puedes conseguir en Instagram como @3d.town, síguenos para ver nuestro trabajo y no perderte de nada.